Ausbau und Zulieferer
Hochpräzisions-Umformwerkzeuge: Aufbau, Toleranzen, Werkstoffe
· 7 Minuten Lesezeit
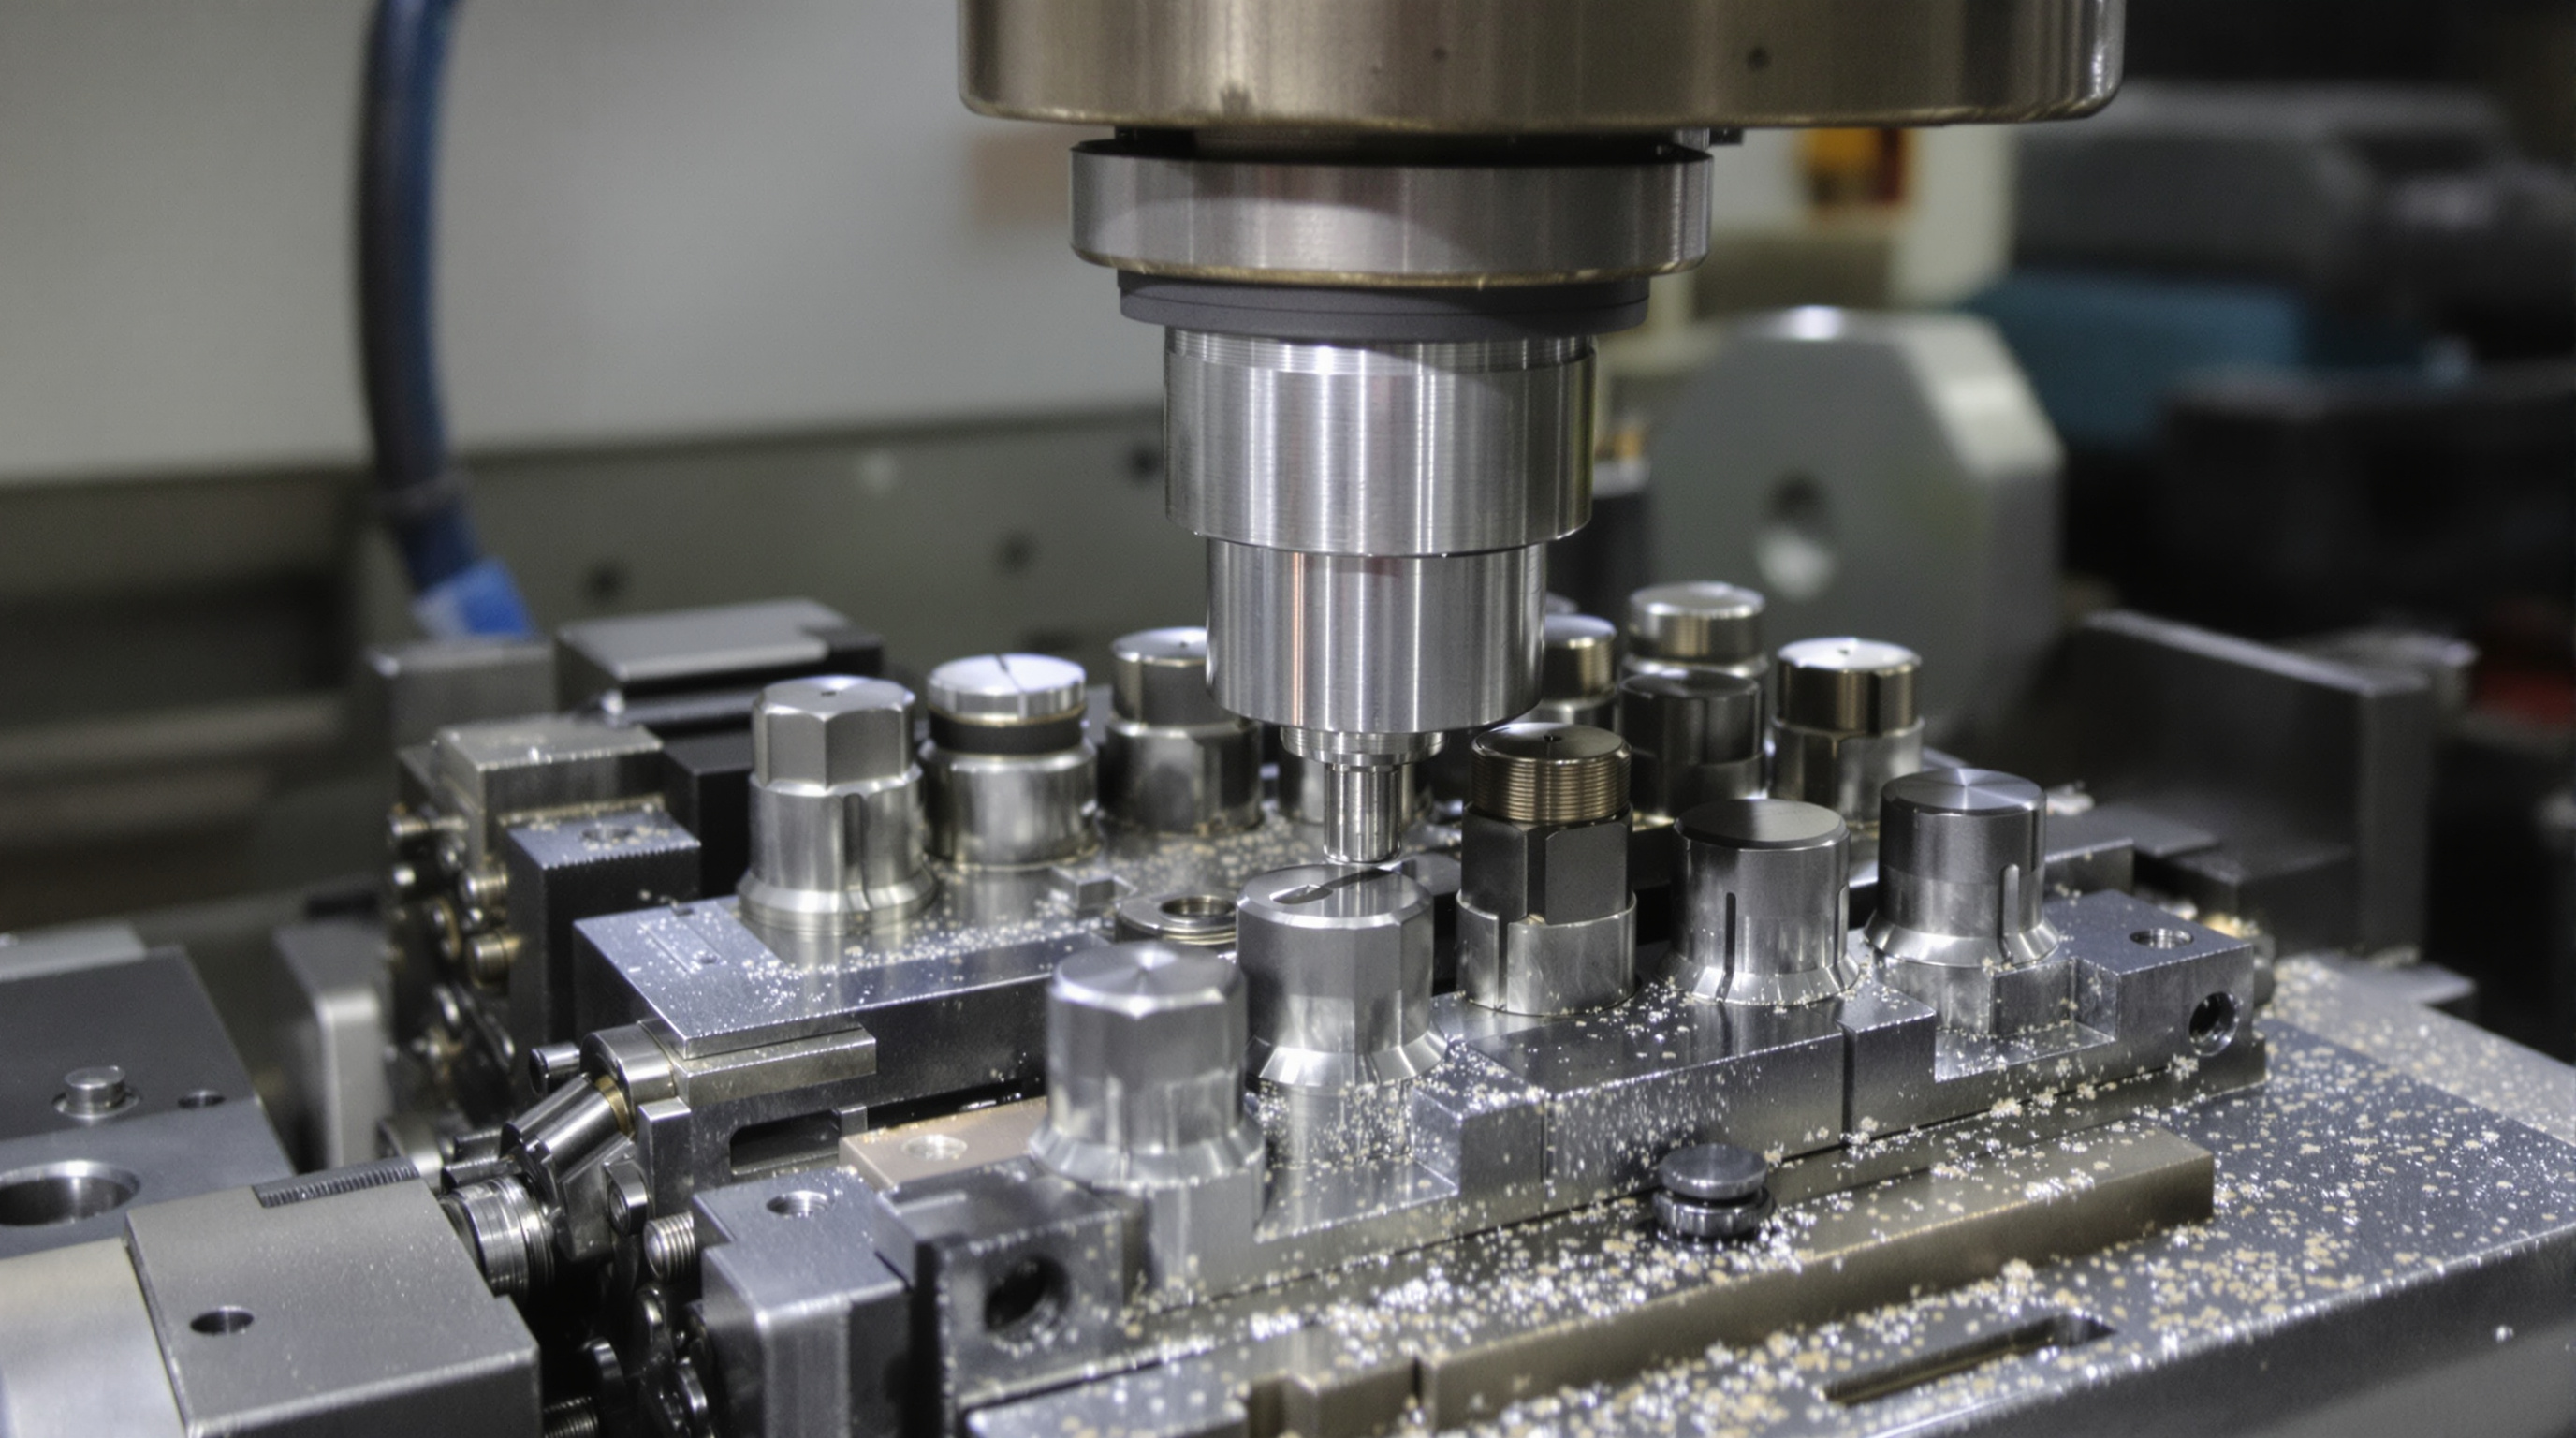
Hochpräzisions-Umformwerkzeuge formen Blech, Band und Draht in Toleranzen, die in Mikrometern gemessen werden, typisch sind beim Feinschneiden Maßabweichungen um ±0,005 Millimeter. Der Begriff umfasst Feinschneidwerkzeuge, Folgeverbundwerkzeuge und Tiefziehwerkzeuge, deren Aktivteile geschliffen, gepaart und oft aus Hartmetall gefertigt sind.
Unterschieden werden solche Präzisionswerkzeuge von Standardwerkzeugen nicht durch die Presse, sondern durch Schneidspalt, Führungsgenauigkeit und Werkstoffwahl. Der Markt dafür sitzt in der Zulieferkette von Automobilindustrie, Elektronik und Medizintechnik.
Was sind Hochpräzisions-Umformwerkzeuge?
Hochpräzisions-Umformwerkzeuge sind Werkzeuge der Umformtechnik, die Bauteile ohne spanende Nacharbeit in engen Form- und Lagetoleranzen herstellen. Sie bestehen aus gehärteten Aktivteilen, einem geführten Gestell und Führungselementen, deren Spiel unter 0,005 Millimeter liegt.
Der Aufbau folgt immer demselben Grundmuster: Oberteil mit Stempeln, Unterteil mit Schneidplatte oder Matrize, dazwischen Säulenführungen mit Kugelkäfigen. Abstreifer, Niederhalter und Federpakete halten das Material während des Hubs in Position.
Die Fertigungsgenauigkeit der Einzelteile entsteht auf Flachschleifmaschinen, Koordinatenschleifmaschinen und Drahterodieranlagen. Erodierte Schnittkonturen erreichen Oberflächen unter Ra 0,2 Mikrometer, was den Werkzeugverschleiß an der Schnittkante verzögert.
Wie unterscheiden sich Hochpräzisions-Umformwerkzeuge von konventionellen Umformwerkzeugen?
Der Unterschied liegt im Schneidspalt, in der Führung und in der Stückzahlerwartung. Ein konventionelles Schneidwerkzeug arbeitet mit 5 bis 10 Prozent Schneidspalt bezogen auf die Blechdicke, ein Feinschneidwerkzeug mit rund 0,5 Prozent.
Vier Merkmale trennen das Hochpräzisionswerkzeug vom Standardwerkzeug in der täglichen Fertigung:
- Schneidspalt: rund 0,5 Prozent der Blechdicke statt 5 bis 10 Prozent
- Führung: vorgespannte Säulenführungen mit Kugelkäfig statt Gleitbuchsen
- Aktivteile: Hartmetall oder pulvermetallurgischer Stahl statt klassischem Kaltarbeitsstahl
- Prozesssicherheit: Sensorik für Hubzahl, Kraft und Teilekontrolle direkt im Werkzeug
Diese vier Merkmale kosten in der Herstellung Geld und rechnen sich erst über die Stückzahl, weshalb die Wahl des Werkzeugtyps immer am Verfahren hängt, das das Bauteil überhaupt entstehen lässt.
Mit welchen Verfahren arbeiten Hochpräzisions-Umformwerkzeuge?
Hochpräzisions-Umformwerkzeuge decken vor allem drei Verfahren ab: Feinschneiden, Tiefziehen und Präzisionsstanzen. Alle drei laufen auf mechanischen oder hydraulischen Pressen, unterscheiden sich aber in Kraftverlauf, Werkzeugaufbau und erreichbarer Schnittflächenqualität deutlich voneinander.
Was leistet ein Feinschneidwerkzeug?
Ein Feinschneidwerkzeug erzeugt Schnittflächen, die über 80 bis 100 Prozent der Blechdicke glatt und rechtwinklig bleiben. Erreicht wird das durch drei gleichzeitig wirkende Kräfte: Ringzackenkraft, Gegenhalterkraft und Schneidkraft.
Die Ringzacke drückt sich vor dem Schnitt in das Blech und unterbindet das seitliche Fließen des Werkstoffs. Gefertigt werden so Sitzverstellteile, Getriebelamellen und Bremsbauteile aus Blechdicken zwischen 1 und 15 Millimetern.
Wie ist ein Tiefziehwerkzeug aufgebaut?
Ein Tiefziehwerkzeug besteht aus Ziehstempel, Ziehring und Niederhalter. Der Niederhalter verhindert Falten im Flansch, der Radius am Ziehring steuert den Werkstofffluss, das Ziehverhältnis bleibt im ersten Zug meist unter 2,0.
Höhere Ziehtiefen entstehen über mehrere Züge in einem Folgewerkzeug. Schmierfilm, Ziehsicken und Oberflächengüte des Ziehrings entscheiden darüber, ob das Teil reißt oder maßhaltig bleibt.
Was unterscheidet Präzisionsstanzen vom konventionellen Stanzen?
Präzisionsstanzen arbeitet mit Folgeverbundwerkzeugen, in denen ein Blechstreifen über 20 bis 60 Stationen Schritt für Schritt zum fertigen Teil wird. Hubzahlen von 300 bis 1.200 Hüben pro Minute sind auf Schnellläuferpressen üblich.
Jede Station übernimmt eine Operation: Lochen, Biegen, Prägen, Kalibrieren, Abtrennen. Weil der Streifen das Teil bis zur letzten Station trägt, bleibt die Lagegenauigkeit der Konturen zueinander über die gesamte Serie erhalten.
Wie eng diese Lagegenauigkeit ausfallen darf, legt nicht das Werkzeug fest, sondern die Zeichnung des Bauteils, und deren Toleranzangaben bestimmen rückwärts den gesamten Werkzeugaufwand.
Welche Toleranzen erreichen Hochpräzisions-Umformwerkzeuge?
Hochpräzisions-Umformwerkzeuge halten Maßtoleranzen von ±0,005 bis ±0,02 Millimeter, abhängig von Blechdicke, Werkstoff und Verfahren. Ebenheit und Rechtwinkligkeit der Schnittfläche liegen beim Feinschneiden im Bereich weniger Winkelminuten, Gratbildung bleibt unter 0,03 Millimeter.
Die Zahlen gelten für das stabile Prozessfenster, nicht für das Werkzeug im Neuzustand allein. Mit zunehmendem Kantenverschleiß wandert das Istmaß, weshalb Serienfertiger Maßreihen über die Losgröße statistisch auswerten.
Dünnes Material verhält sich dabei nicht gutmütiger als dickes. Bei Blechdicken unter 0,3 Millimeter dominieren Rückfederung und Planlage, bei Dicken über 8 Millimeter dominiert die Schnittkraft, die das Werkzeug elastisch aufweitet.
Ob ein Werkzeug diese Werte über Monate hält, hängt weniger an der Konstruktion als an den Werkstoffen, aus denen Stempel und Matrize gefertigt sind.
Welche Werkstoffe stecken in Hochpräzisions-Umformwerkzeugen?
Aktivteile von Hochpräzisions-Umformwerkzeugen bestehen aus pulvermetallurgischem Kaltarbeitsstahl mit 60 bis 64 HRC oder aus Hartmetall mit 1.300 bis 1.700 HV. Gestelle und Grundplatten bleiben aus vergütetem Baustahl, weil dort Steifigkeit zählt, nicht Härte.
Ob ein Werkzeug in Stahl oder in Hartmetall ausgeführt wird, entscheidet die geplante Stückzahl, und die Erklärung dazu liegt in den Kosten pro Teil: Hartmetalleinsätze kosten in der Anschaffung ein Mehrfaches, halten die Kante aber über deutlich längere Serien scharf.
Pulvermetallurgischer Stahl bietet den Kompromiss. Seine feinverteilten Karbide ergeben eine zähere Kante als Schmelzstahl, bei gleichzeitig besserer Bearbeitbarkeit und geringerer Sprödbruchgefahr als Hartmetall.
Warum werden Hochpräzisions-Umformwerkzeuge mit PVD beschichtet?
PVD-Schichten wie TiAlN oder CrN werden bei 200 bis 500 Grad Celsius aufgedampft und erreichen 2 bis 5 Mikrometer Dicke bei Härten über 3.000 HV. Sie senken den Reibwert zwischen Werkzeug und Blech und verhindern Kaltaufschweißungen.
Kaltaufschweißen tritt besonders bei Edelstahl, Aluminium und verzinktem Band auf, wo Werkstoffpartikel an der Stempelkante haften und die Kontur verschleppen. Eine Nachbeschichtung ist nach jedem Nachschliff erforderlich, weil der Schliff die Schicht an der Kante entfernt.
Beschichtung und Werkstoffwahl richten sich nach dem Bauteil, und das Bauteil wiederum nach der Branche, die es bestellt.
In welchen Branchen kommen Hochpräzisions-Umformwerkzeuge zum Einsatz?
Hochpräzisions-Umformwerkzeuge liefern Serienteile für Automobilindustrie, Elektronik, Medizintechnik und Hausgerätebau. Gemeinsam ist diesen Märkten die Kombination aus hoher Stückzahl, dokumentierter Maßhaltigkeit und dem Wunsch, spanende Nacharbeit vollständig zu vermeiden.
Die Automobilindustrie bleibt der größte Abnehmer. Feingeschnittene Lamellen in Doppelkupplungsgetrieben, Sitzverstellsegmente, Gurtschlossteile und Bipolarplatten für Brennstoffzellen entstehen in Werkzeugen, die auf mehrere Millionen Teile pro Jahr ausgelegt sind.
In der Medizintechnik dominieren andere Kriterien als Stückzahl: Chirurgische Klingen, Implantatkomponenten und Gehäuseteile aus Edelstahl 1.4404 verlangen gratfreie Kanten und lückenlose Chargenrückverfolgung über jeden Werkzeugnachschliff hinweg.
Die Elektronikfertigung wiederum stanzt Stanzgitter und Kontaktfedern aus Kupferlegierungen in Dicken ab 0,1 Millimeter. Wer solche Teile als Zulieferleistung vergibt, bewegt sich im selben Beschaffungsfeld wie bei anderer Fertigung aus Blech und sollte Werkzeugkosten und Teilepreis getrennt kalkulieren.
Je länger die Serie läuft, desto stärker verschiebt sich die Kalkulation vom Werkzeugpreis zur Frage, wie lange das Werkzeug ohne Eingriff durchhält.
Wie bestimmen Verschleiß und Standzeit die Wirtschaftlichkeit von Hochpräzisions-Umformwerkzeugen?
Die Standzeit bezeichnet die Hubzahl bis zum notwendigen Nachschliff. Werkzeuge aus pulvermetallurgischem Stahl erreichen je nach Material und Blechdicke mehrere hunderttausend Hübe, Hartmetallausführungen ein Vielfaches davon, bevor die Schnittkante korrigiert werden muss.
Verschleiß zeigt sich zuerst im Gratbild, dann im Maß. Ein wachsender Grat an derselben Kontur ist das verlässlichste Frühzeichen, lange bevor die Teilemessung aus der Toleranz läuft.
Drei Verschleißarten treten an Stempel und Matrize parallel auf und erfordern unterschiedliche Gegenmaßnahmen:
- Abrasion: Materialabtrag an Kante und Mantelfläche, begegnet durch Hartmetall und PVD
- Adhäsion: Kaltaufschweißung von Blechpartikeln, begegnet durch Schmierstoff und Schichtwahl
- Ausbruch: lokaler Kantenbruch durch Fehlhübe oder zu kleinen Schneidspalt, begegnet durch Prozessüberwachung
Planbare Nachschliffe schlagen ungeplante Stillstände, genau wie bei der zustandsorientierten Instandhaltung technischer Anlagen: Sensorik im Werkzeug meldet Kraftabweichungen, bevor ein Teil die Toleranz verlässt.
Damit ein Abnehmer diese Prozesssicherheit nicht nur glauben muss, verlangt er Nachweise, und die laufen über Normen und Auditregeln.
Welche Normen gelten für Hochpräzisions-Umformwerkzeuge?
Für Hochpräzisions-Umformwerkzeuge gelten keine eigenen Produktnormen, sondern die Regelwerke der Teilefertigung. Maßgeblich sind ISO 2768 für Allgemeintoleranzen, ISO 1101 für Form- und Lagetoleranzen sowie VDA 6.3 als Prozessaudit in der Automobilzulieferkette.
ISO 2768 regelt, welche Abweichungen gelten, wenn die Zeichnung an einer Stelle kein Maß toleriert. Für Präzisionsteile wird meist die Toleranzklasse f oder m vereinbart, jedes Funktionsmaß wird dann einzeln toleriert.
Hinzu kommen Erstmusterprüfberichte nach VDA Band 2 oder PPAP, Fähigkeitsnachweise über cmk- und cpk-Werte sowie Zertifizierungen nach IATF 16949 für Automobilteile und ISO 13485 für Medizinprodukte.
Jeder dieser Nachweise verursacht Aufwand im Werkzeugbau, und dieser Aufwand steckt am Ende im Angebotspreis.
Was kosten Hochpräzisions-Umformwerkzeuge?
Ein einfaches Folgeverbundwerkzeug liegt bei 15.000 bis 40.000 Euro, ein komplexes Feinschneid- oder Mehrstationenwerkzeug bei 60.000 bis 250.000 Euro. Den Preis treiben Stationenzahl, Hartmetallanteil, Sensorik und die geforderte Erstmusterdokumentation.
Entscheidend für die Investitionsrechnung bleibt der Werkzeugkostenanteil pro Teil. Verteilt auf eine Serie von zwei Millionen Teilen schlägt ein Werkzeug für 200.000 Euro mit 10 Cent pro Teil zu Buche, bei 200.000 Teilen mit einem Euro.
Neben der Erstinvestition laufen Kosten für Nachschliffe, Neubeschichtung und Ersatz von Verschleißteilen mit. Hersteller kalkulieren dafür über die Werkzeuglebensdauer häufig noch einmal einen spürbaren Anteil der Erstinvestition ein.
Wie sich diese Kostenstruktur verschiebt, hängt an Fertigungsverfahren, die derzeit in den Werkzeugbau einziehen.
Welche Trends prägen die Entwicklung von Hochpräzisions-Umformwerkzeugen?
Drei Entwicklungen verändern den Präzisionswerkzeugbau: Simulation vor dem ersten Span, Sensorik im Werkzeug und additiv gefertigte Einsätze mit konturnaher Kühlung. Alle drei zielen darauf, Einfahrschleifen zu verkürzen und Ausschuss in der Anlaufphase zu senken.
Umformsimulation nach der Finite-Elemente-Methode berechnet Rückfederung, Ausdünnung und Rissgefahr, bevor Stahl bestellt wird. Dadurch sinkt die Zahl der Werkzeugkorrekturen beim Einfahren, die früher Wochen in Anspruch nahm.
Sensorik im Werkzeug erfasst Schnittkraft, Teileauswurf und Hubzahl und stoppt die Presse bei Fehlhüben innerhalb von Millisekunden. In Verbindung mit additiv gefertigten Einsätzen, deren Kühlkanäle dicht an der Kontur verlaufen, entstehen Werkzeuge, die bei höherer Hubzahl thermisch stabil bleiben und damit das Maß länger halten.